


Servo-spuitgietmachines
↵
Fabrikant van servo-spuitgietmachines
Bij het selecteren van hydraulische spuitgietapparatuur voor de productie van middelgrote- tot- grote- volumes is een evenwicht nodig tussen energiekosten, precisie, cyclustijden en een lange levensduur van de machine. Moderne servo-hydraulische technologie elimineert de thermische en elektrische inefficiënties van traditionele pompsystemen met vaste- pomp en biedt tegelijkertijd de klemstabiliteit en het hoge koppel die nodig zijn voor technische harsen.
Deze technische gids schetst prestatiespecificaties, hydraulische configuraties, maatformules en mechanische opties voor engineeringteams, inkoopmanagers en directeuren van fabrieksactiviteiten die servo-spuitgietmachines evalueren voor industriële schaal- of modernisering van faciliteiten.


Overzicht servo-spuitgietmachines
Een servo-spuitgietmachine maakt gebruik van een dynamisch servomotorsysteem met gesloten-lus om interne pompen met variabele- cilinderinhoud of vaste- tandwielen aan te drijven. In tegenstelling tot conventionele hydraulische machines waarbij inductiemotoren continu op nominaal toerental draaien, ongeacht de procesfase, moduleert een servo-aangedreven systeem de motorsnelheid en het koppel onmiddellijk op basis van de werkelijke- druk- en stroomvereisten.
Tijdens niet-actiefasen-zoals afkoelen, schimmelpauze of robotuitwerpen-zakt de servomotor naar bijna-nul toerental. Deze operationele verschuiving levert drie kernvoordelen op:
Energiebesparing:Vermindert het hydraulisch elektrisch verbruik met 30% tot 70% vergeleken met standaardsystemen met vaste- vaste cilinderinhoud.
Thermisch beheer:Minimaliseert de wrijvingsopwarming van de hydraulische vloeistof, vermindert de waterbehoefte van de oliekoeler en verlengt de levensduur van de olie.
Herhaalbaarheid:Handhaaft responstijden van minder dan 50 ms voor gesloten-injectiedruk en positiecontrole, waardoor een lagere schot- tot- schotgewichtvariatie wordt gegarandeerd.
Machineconfiguraties
INJECTIE-EENHEID:
Servomotor en aandrijving
Genitreerde schroef en vat
Lineaire geleiderailwagen
KLEMEENHEID:
Dubbele-Kinematica schakelen
Gegoten stalen plaat (FEA geoptimaliseerd)
Automatische hydraulische matrijs-Hoogteaanpassing
SERVO-HYDRAULISCH KRACHTPAKKET:
AC-servomotor met permanente magneet
Interne tandwielpomp
Hoge-Responscontroller
Vijf-dubbel--schakelsysteem: optimaliseert het mechanische voordeel en biedt een snelle verplaatsing van de plaat bij lage druk en een hoge mechanische opsluitkracht bij de uiteindelijke sluiting.
FEA-geoptimaliseerde nodulair gietijzeren platen: sferoïdale grafietijzeren platen ontworpen met structurele ribben met lage- doorbuiging om een uniforme klemdrukverdeling over het matrijsvlak te garanderen.
Automatisch smeersysteem: gecentraliseerde volumetrische vetverdeling die afgemeten smeermiddel aan de trekstangbussen en spanpennen levert, waardoor penslijtage en deeltjesverontreiniging worden verminderd.
Hydraulische matrijs-hoogteaanpassing: tandwiel-aangedreven hoogteverstelling van de matrijs met digitale encoderbewaking voor snelle wijzigingen in de matrijsconfiguratie.
Gebalanceerde wagen met dubbele-cilinder: Dubbele hydraulische bedieningscilinders oefenen tijdens het injecteren gebalanceerde, axiale krachten uit op de schroefwagen om verkeerde uitlijning en kanteling van de spuitmonden te voorkomen.
Bimetaal/genitreerde schroef en cilinder: standaard SACM 645 genitreerde stalen cilinder met opties voor bimetaalbekledingen van wolfraam-carbide voor glas-gevulde technische harsen.
Lineaire beweging van de geleiderail: lineaire bewegingsgeleiders met lage{0}}wrijving op de injectieslede verminderen de mechanische stick-slip tijdens micro-dosering en hoge- injectiebewegingen.
Productlijst
Model: A100 Compact
Klemkracht: 1.000 kN
Bind-Staafafstand (H x V): 360 x 360 mm
Injectiecapaciteit (PS): 145 g
Maximale systeemdruk: 17,5 MPa
Doeltoepassing: kleine precisie-elektronica, connectoren, sub-assemblages
Model: A170 Standaard
Klemkracht: 1.700 kN
Bind-Staafafstand (H x V): 460 x 460 mm
Injectiecapaciteit (PS): 280 g
Maximale systeemdruk: 17,5 MPa
Doeltoepassing: Technische componenten, medische behuizingen, doppen
Model: A230 Universeel
Klemkracht: 2.300 kN
Bind-Staafafstand (H x V): 530 x 530 mm
Injectiecapaciteit (PS): 450 g
Maximale systeemdruk: 17,5 MPa
Doeltoepassing: onderdelen voor huishoudelijke apparaten, consumptiegoederen, inzetstukken
Model: A290 Zwaar-Duty
Klemkracht: 2.900 kN
Bind-Staafafstand (H x V): 620 x 620 mm
Injectiecapaciteit (PS): 720 g
Maximale systeemdruk: 17,5 MPa
Doeltoepassing: auto-interieurbekleding, industriële buisfittingen
Model: A390 Hoog-volume
Klemkracht: 3.900 kN
Bind-Staafafstand (H x V): 710 x 710 mm
Injectiecapaciteit (PS): 1.250 g
Maximale systeemdruk: 17,5 MPa
Doeltoepassing: diep-containers, grote behuizingen, autohoezen
Model: A550 Industrieel
Klemkracht: 5.500 kN
Bind-Staafafstand (H x V): 830 x 830 mm
Injectiecapaciteit (PS): 2.100 g
Maximale systeemdruk: 17,5 MPa
Doeltoepassing: grote structurele panelen, kratten, auto-onderdelen met meerdere holtes
Belangrijkste technische kenmerken
Gesloten-lusbusbesturingsarchitectuur:
Communicatie van controller-naar-servo maakt gebruik van EtherCAT- of CANopen-protocollen, waardoor reactiecycli van de regellus onder de 1 ms worden gehandhaafd.
Lineaire transducers met hoge-precisie:
Absoluut optische/resistieve positie-encoders met een resolutie van 0,01 mm geïnstalleerd op klem-, injectie- en uitwerpassen voor positiefeedback.
PID-vattemperatuurzones:
SSR-verwarmingsregeling (Solid State Relay) met meerdere-zones en zelfafstemmingsalgoritmen van PID- handhaaft toleranties in de tonzone binnen +/- 1 graad C.
Lage-bescherming tegen schimmels:
Variabele druk- en snelheidsinstellingen bewaken de matrijssluiting; gevoelige torsie-detectiealgoritmen zorgen ervoor dat de mal onmiddellijk wordt omgekeerd als er weerstand wordt ondervonden.
Kerntrek- en losschroefinterfaces:
Geïntegreerde programmeerbare hydraulische kerntrekkersequenties (standaard met 2 circuits) met opties voor hydraulische losschroefmotoren.
Servohydraulisch systeem en energiebeheer
DYNAMISCHE BEDIENINGSLOOP VOLGORDE:
System Controller ->Stuurt een digitaal snelheids-/drukcommando naar de servoaandrijving
Servo Drive ->Bestuurt AC-servomotor met permanente magneet
AC Servo Motor ->Aandrijving interne tandwielpomp
Internal Gear Pump ->Voorziet hydraulische actuatoren van stroom
Pressure Transducer ->Stuurt echte-tijdsdruk-/stroomfeedback naar de systeemcontroller
Systeemarchitectuur
De aandrijfeenheid combineert een synchrone motor met permanente magneet (PMSM) met een-geruisloze interne tandwielpomp. De systeemdruk wordt continu bewaakt via een digitale transducer die direct op het uitlaatspruitstuk van de pomp is gemonteerd.
Dynamische controlelus
De machinecontroller berekent het vereiste debiet (Q) en druk (P) voor de specifieke machinefase (bijv. houddruk, plastificeren of plaatbeweging).
Via een digitale veldbus worden signalen naar de servoaandrijving gestuurd.
De servoaandrijving past de motorsnelheid (n) aan om de stroom te regelen en past het motorkoppel (tau) aan om de systeemdruk te regelen.
De frequentie van de drukfeedbacklus werkt op 2 kHz, waardoor het motortoerental onmiddellijk wordt verlaagd tijdens het vasthouden van de druk of het afkoelen tot stand-byniveaus, waardoor energieverspilling via ontlastkleppen wordt voorkomen.
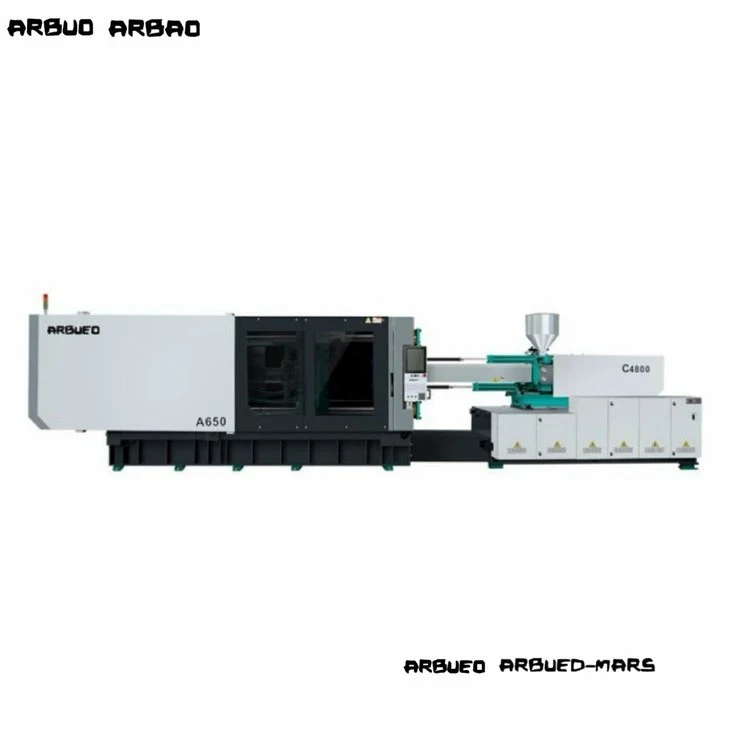
Servo versus conventionele hydrauliek
Conventioneel: AC-inductiemotor (constante snelheid)
Servohydraulisch: Servomotor met permanente magneet (variabele snelheid)
Impact: Elimineert stroomverbruik wanneer de machine inactief is.
Conventioneel: basislijn (100%)
Servohydraulisch: 30% tot 70% reductie
Impact: lagere bedrijfskosten per opname.
Conventioneel: Hoog (bypass van overdrukventiel genereert warmte)
Servohydraulisch: laag (levert alleen het gevraagde olievolume)
Impact: Vermindert de belasting van de koelmachine en vertraagt de oxidatie van de olie.
Conventioneel: basislijn (100%)
Servohydraulisch: 50% tot 70% reductie
Impact: Verlaagt de nutsvoorzieningen van de faciliteiten.
Conventioneel: +/- 0.5% tot +/- 0.8%
Servohydraulisch: +/- 0.1% tot +/- 0.3%
Impact: verlaagt de uitvalpercentages voor technische onderdelen met nauwe- toleranties.
Conventioneel: 100 ms tot 150 ms
Servohydraulisch: minder dan 40 ms
Impact: Snellere cyclusinitiatie en drukstapcontrole.
Conventioneel: 75 dBA tot 85 dBA
Servohydraulisch: minder dan 70 dBA
Impact: Verbetert de naleving van de milieuveiligheid op de winkel-vloer.
Technische specificaties
Algemene mechanische parameters (representatief platform A290)
Klemeenheid:
Klemkracht: 2.900 kN
Openingsslag: 580 mm
Afstand tussen trekstangen (H x V): 620 mm x 620 mm
Max. Vormhoogte: 650 mm
Min. Vormhoogte: 220 mm
Uitwerpslag: 160 mm
Uitwerpkracht: 77 kN
Injectie-eenheid (schroefmaat B):
Schroefdiameter: 55 mm
L/D-verhouding: 20:1
Theoretisch injectievolume: 522 cm3
Schotgewicht (PS): 475 g
Injectiesnelheid: 210 cm3/sec
Max. Injectiedruk: 178 MPa
Schroefsnelheid (max.): 0 tot 190 RPM
Aandrijving / Hydrauliek / Elektrisch:
Systeemdruk: 17,5 MPa
Servomotorvermogen: 37 kW
Capaciteit verwarmingsband: 16,5 kW
Capaciteit olietank: 380 liter
Machineafmetingen (L x B x H): 6,2 mx 1,6 mx 2,1 m
Gewicht droogmachine: 9,2 ton
Hoe te selecteren
Stap 1: Berekening van de klemkracht
Stap 2: Verificatie van opnamegrootte en volume
Stap 3: Controle van de maatvoering (Tie-Staaf en daglicht)
Stap 4: Analyse van de injectiedruk
Stap 5: Evaluatie van de plastificeersnelheid
Stap 6: Configuratie van de hulp- en kernhydraulische circuits
Bepaal het vereiste klemvermogen op basis van het totale geprojecteerde oppervlak van het onderdeel plus het runnersysteem, vermenigvuldigd met de specifieke holtedruk van het polymeer:
Klemkracht (kN)=[Geprojecteerd oppervlak (cm2) x Holtedruk (bar) / 100] x Veiligheidsfactor (1,1 tot 1,2)
Referentieholtedrukken:
Polyolefine (PE/PP): 300 tot 450 bar
Technische harsen (PC, ABS, PA): 500 tot 800 bar
Dun-wandverpakking: 800 tot 1100 bar
Stem de massa van het onderdeel af op de injectiecapaciteit van de machine. Selecteer een schroefmaat waarbij het vereiste schotvolume (onderdeel + runner) 30% tot 80% van de maximale schotcapaciteit van de loop verbruikt:
Minder dan 20% vatcapaciteit: Risico op harsdegradatie als gevolg van overmatige verblijftijd in het verwarmde vat.
Groter dan 80% vatcapaciteit: Beperkt de consistentie van de weekmaker en vermindert de thermische uniformiteit van schot-tot-schot.
Controleer of de breedte en hoogte van de mal passen binnen de horizontale en verticale dwarsbalk-vrije afstand (H x V).
Zorg ervoor dat de minimale en maximale afmetingen van de matrijshoogte geschikt zijn voor de matrijsdikte.
Controleer of de minimale openingsslag voldoende ruimte biedt om onderdelen vrij te maken tijdens de extractie van de robot aan het einde-van-armtooling (EOAT).
Productie en kwaliteitscontrole
Bewerkingsprecisie van de glasplaat:Platens worden bewerkt op 5-assige CNC-bewerkingscentra met horizontale portaals om coplanaire toleranties binnen 0,05 mm over de montagevlakken te garanderen.
Stressverlichtend en warmtebehandeling:Machineframes en plaatgietstukken ondergaan thermische spanning-ontlating om structurele vervorming onder continue nominale klembelastingen te voorkomen.
Hydraulisch systeem testen:Hydraulische blokken ondergaan ultrasone reiniging; systemen worden getest onder een maximale werkdruk van 1,25x om de integriteit van de afdichting te verifiëren en een bypass voor interne lekkage te garanderen.
Droogloopuitlijning:Elke voltooide machine ondergaat vóór verzending een verplichte continue droogtest van 48- uur- waarbij de thermische kenmerken van de beweging, het spanningsevenwicht van de trekstang en de geluidslimieten worden geïnspecteerd.
Naleving van kwaliteitsnormen:Gefabriceerd onder ISO 9001 kwaliteitsmanagementsystemen; CE-conformiteit geverifieerd voor mechanische veiligheidsvergrendelingen, elektrische veiligheid (EN 60204-1) en hydraulische veiligheidsnormen.

Auto-onderdelen
Doelonderdelen: Deurbekleding, HVAC-lamellen, motorkappen
Vereisten: Hoge structurele sterkte, weinig zinksporen, dimensionale consistentie over het thermische bereik van de omgeving.
Harsen: PP + 30% glasvezel, ABS/PC-legeringen, PA66.
Belangrijkste machinekenmerk: Meer-traps injectiesnelheidsprofiel en kerntrekopties voor complexe matrijsglijders.
Elektriciteit en elektronica
Doelonderdelen: relaisbehuizingen, klemmenblokken, precisieframes
Vereisten: nauwe toleranties, geen flits bij scheidingslijnen, nauwkeurige pinbediening.
Harsen: PBT, LCP, vlamvertragend ABS, polycarbonaat.
Belangrijkste machinekenmerk: Hoge-respons gesloten-injectiedrukcontrole om over-microstructuren- te voorkomen.
Industriële en bouwproducten
Doelonderdelen: buisfittingen, kleppen, kabelwartels
Vereisten: injectiemogelijkheden met diepe- trek, hoge smeltafgifte, dikke- wandafdichting van onderdelen zonder holtevorming.
Harsen: hard PVC, HDPE, PPR.
Belangrijkste machinekenmerk: hydraulische weekmakermotoren met hoog-koppel gecombineerd met geoptimaliseerde bimetaalschroefprofielen met hoge-slijtage.
Gespecialiseerde schroef- en cilinderconstructies:
UPVC-schroeven met hoge-verchroming en speciale puntontwerpen.
Corrosieve-bestendige volledig-bimetaalvaten voor verwerking van fluorpolymeren.
Mengkopgeometrieën (Maddock / mengpinnen) voor masterbatch-dispersie.
Hydraulische aanpassingen:
Accumulator-ondersteunde hoge-injectiesystemen voor dun- toepassingen.
Onafhankelijke hydraulische opstellingen met dubbele-pompen voor gelijktijdige klembeweging en plastificering (parallel herstel).
Hydraulische accumulatoren voor een snelle respons op de injectiesnelheid.
Automatisering en interface-opties:
EUROMAP 63 of SPI robotautomatiseringsinterfaces.
EUROMAP 73 / ANSI B11.20 veiligheidsinterfaceprotocollen voor robotintegratie.
Integratie van Hot-runner-controller rechtstreeks in het HMI-scherm van de machine.

Gerelateerde machines
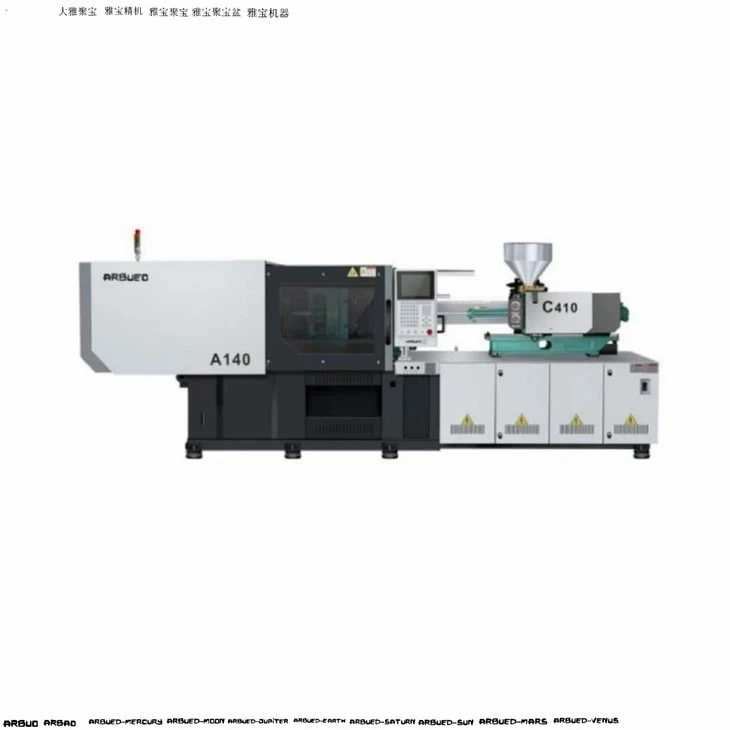
Hoge-servo-spuitgietmachines met hoge snelheid: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) en snelle schakelkinematica.
Twee-Platen Servo-spuitgietmachines:Ontworpen voor grote structurele onderdelen (800T tot 3500T), met een kleinere voetafdruk, langere openingsslag en directe hydraulische klemming.
Multi-materiaal/twee-machines:Uitgerust met dubbele injectie-eenheden (L--vorm, parallelle of piggyback-opstellingen) en geïntegreerde draaitafels voor multi-shot moulding.
Verticale servo-spuitgietmachines:Ontwerpen voor verticale klemming en verticale injectie, geoptimaliseerd voor handmatige of geautomatiseerde inzetvormbewerkingen.
Veelgestelde vragen

Vraag een offerte aan
Heeft u hulp nodig bij het selecteren van de juiste klemhoeveelheid, schroefmaat of hulpinterface voor uw vormlijn? Geef hieronder uw productiespecificaties op en ontvang een gedetailleerd technisch voorstel, een tekening van de machine-indeling en een offerte.
Afmetingen doelonderdeel (L x B x H mm):
Type en kwaliteit kunststofhars:
Onderdeelgewicht (g) en aantal holtes:
Geschatte / vereiste cyclustijd (sec):
Faciliteitsspanning standaard (bijv. 480V 3PH 60Hz / 400V 3PH 50Hz):
Er zijn technische ondersteuningsingenieurs beschikbaar om de matrijslay-out te valideren en berekeningen voor de klemtonnage uit te voeren voordat de bestelling wordt geplaatst.
Wij zijn professionele fabrikanten en leveranciers van servo-spuitgietmachines in China, gespecialiseerd in het leveren van hoogwaardige service op maat. Wij heten u van harte welkom bij de groothandel servo-spuitgietmachines die hier vanuit onze fabriek te koop zijn. Voor prijsadvies kunt u contact met ons opnemen.