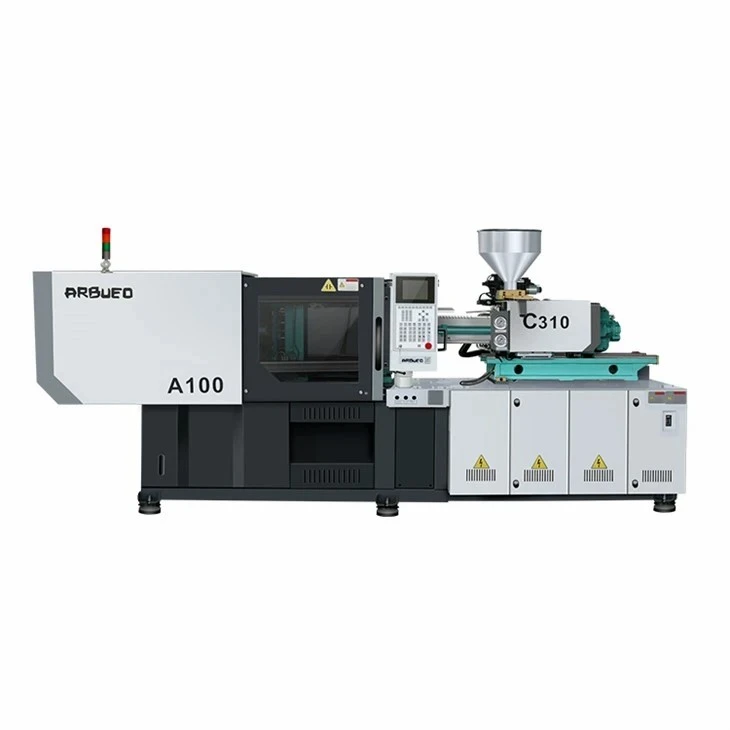
Hoge precisie spuitgietmachine voor elektronische componenten
Precisie-elektronische productie vereist herhaalbare schotnauwkeurigheid, lage thermische degradatie en minimale mechanische trillingen. Dit hoge-precieze spuitgietsysteem is ontworpen voor micro-componenten, connectoren met fijne- steek, relaisbehuizingen en dunne-wandsensorbehuizingen. Door de combinatie van een gesloten-lusservo-hydraulische of volledig-elektrische injectie-eenheid met hoge-respons en stijve klemplaten, levert de machine een herhaalbaarheid van het gewicht van<= 0.15% and shot-to-shot positional accuracy down to +/- 0.01 mm.
Belangrijkste specificaties
|
Parameter |
30 ton-model |
80 ton-model |
150 ton-model |
220 ton-model |
|
Klemkracht |
300 kN |
800 kN |
1.500 kN |
2.200 kN |
|
Tie-Staafafstand (H x V) |
280 x 280 mm |
360 x 360 mm |
470 x 470 mm |
560 x 560 mm |
|
Afmetingen glasplaat |
420 x 420 mm |
520 x 520 mm |
680 x 680 mm |
810 x 810 mm |
|
Opties voor schroefdiameters |
14 / 18 / 22mm |
22 / 25 / 28mm |
28 / 32 / 36mm |
36 / 40 / 45mm |
|
Theoretisch opnamevolume |
11.5 - 28.5 cm³ |
34.2 - 55.4 cm³ |
80.0 - 132.3 cm³ |
173.0 - 270.4 cm³ |
|
Max. Injectiedruk |
2.800 bar |
2.500bar |
2.300 bar |
2.100 bar |
|
Max. Injectiesnelheid |
300 - 500 mm/s |
250 - 400 mm/s |
200 - 350 mm/s |
160 - 300 mm/s |
|
Uitwerpkracht/slag |
15 kN / 70 mm |
25 kN / 90 mm |
45 kN / 120 mm |
60 kN / 140 mm |
|
Temperatuurregeling |
4 zones (+/- 0.5 graad ) |
5 zones (+/- 0.5 graad ) |
5 zones (+/- 0.5 graad ) |
6 zones (+/- 0.5 graad ) |
Belangrijkste kenmerken
Hoge-injectie-eenheid met hoge snelheid: Servobesturing met gesloten-loop met lineaire optische encoders zorgt voor een snelle responstijd (15-25 ms) voor vultijden met dunne wanden zonder structurele instorting van het materiaal.
Ultra-stijf klemframe: Finite Element Analysis (FEA)-geoptimaliseerde doos-degels voorkomen dat de plaat buigt onder klembelastingen, waardoor de levensduur van de matrijs wordt verlengd en micro-flitsen op scheidingslijnen wordt voorkomen.
PID-vattemperatuurbeheer: Onafhankelijke PID-temperatuurzones uitgerust met geïsoleerde solid{0}}relais handhaven de stabiliteit van de cilinder binnen +/- 0.5 graad, waardoor thermische ontleding van vlam- vlamvertragende polymeren wordt voorkomen.
Servomotoren met lage-traagheid: Servo-actuatoren met directe- aandrijving regelen de injectie- en weekmakerfuncties, waardoor hydraulische vertraging wordt geëlimineerd en het energieverbruik met 40% tot 65% wordt verminderd in vergelijking met conventionele systemen met vaste- vaste cilinderinhoud.
Geïntegreerde schimmelbescherming: Hoge-gevoeligheid lage-druk schimmelbescherming detecteert obstakels tot 0,05 mm, waardoor schade aan delicate kernpennen en inzetstukken in gereedschappen met hoge- holtes wordt voorkomen.
Werkingsprincipe / Machineconfiguratie
De productievolgorde integreert drie gecoördineerde subsystemen:Plastificeren, injectie onder hoge- druk en parallel klemmen/uitwerpen.
Plastificeren en voeden: Polymeerpellets komen het vat binnen via een geïntegreerde ontvochtigingsdroger. De barrièreschroef roteert onder nauwkeurige koppelcontrole, waardoor het materiaal smelt door afschuiving en geleiding zonder oververhittingsgevoelige additieven.
Inertiële-Gratis injectie: Een dynamische servoaandrijving beweegt de schroef vooruit om gesmolten hars in de vormholte te injecteren. Positiefeedback bewaakt door lineaire encoders (resolutie 0,001 mm) regelt het V/P-omschakelpunt (Velocity to Pressure) om zinksporen en interne spanning te elimineren.
Vasthouden, koelen en uitwerpen: Gesloten-lustransducers bewaken de druk in de holte tijdens de vasthoudfase. Eenmaal gestold, wordt het tuimel- of hydraulische klemmechanisme ontgrendeld en laten servo-aangedreven uitwerppennen de onderdelen vrij op een geïntegreerde pick-en-plaatsrobot.
Product-specifieke technische voordelen
Herhaalbaarheid van micro-opnamen: Een anti-terugstroom-terugslagklep voorkomt het terugstromen van de smelt tijdens injectie onder hoge- druk, waardoor een shot-tot-shot-massaconsistentie van +/- 0.15% wordt bereikt bij shotgewichten van minder dan 0,5 gram.
Corrosie- en slijtvastheid: Screw barrels undergo bimetallic tungsten carbide coating (HV >= 1000, speling < 0,02 mm) om bestand te zijn tegen schurende glas-vezelversterkte harsen (30-50% GF) en corrosieve, halogeenvrije vlamvertragers.
Gesynchroniseerde hydraulische/elektrische beweging: Parallelle beweging van de uitwerper tijdens het openen van de matrijs verkort de droogcyclustijden met 0,8-1,5 seconden per opname, waardoor de dagelijkse opbrengst bij grote volumes toeneemt.
Typische toepassingen
Bord-naar-bord- en FPC-connectoren
Vereisten: Wanddiktes tot slechts 0,15 mm, pinsteektoleranties van minder dan +/- 0.01 mm, geen flits op pincontactgaten.
Harsen: LCP (vloeibaar kristalpolymeer), PA9T.
Sensorbehuizingen en relaisbases voor auto's
Vereisten: Hoge dimensionale stabiliteit over een breed temperatuurbereik (-40 graden tot 150 graden), nauwe toleranties voor de inbrengkracht, gasdichte afdichtingsoppervlakken.
Harsen: PBT 30% GF, PPS 40% GF, PA66.
Micro-switches en draagbare apparaatmodules
Vereisten: Extreem kleine schotgewichten (0,1-2,0 g), nauwe toleranties voor het interne tandwielprofiel, vlamvrije afwerking voor mechanische beweging.
Harsen: POM (acetaal), PC, PEEK.
Materiaalcompatibiliteit
High-Temperature Resins (LCP, PEEK, PPS) --->Verwarming op hoge-temperatuur (tot 420 graden) en bimetaalvat
Glass-Reinforced Polymers (PA66-GF, PBT-GF)--->Wolfraamcarbide gecoate schroefconstructie
Corrosive / Flame-Retardant Resins (FR-ABS)--->Gepassiveerde terugslagklep- en genitreerd staal
Vloeibaar kristalpolymeer (LCP): Vereist een hoge injectiesnelheid en smalle temperatuurvensters (330-380 graden). Speciale terugslagkleppen voorkomen kwijlen en thermische degradatie.
Polybutyleentereftalaat (PBT) en polyamiden (PA66 / PA46): Zeer gevoelig voor vocht en thermische geschiedenis; verwerkt met behulp van schroefprofielen met lage-afschuifkracht.
Polypropyleen (PP) en polycarbonaat (PC): Vereist nauwkeurige controle van de houddruk om krimp, kromtrekken of optische vervorming in sensorlenzen te voorkomen.
Hoe te selecteren / Configuratieopties
Berekening van de klemkracht
Bepaal het geprojecteerde oppervlak (A, in cm²) van onderdelen en lopers en vermenigvuldig dit vervolgens met de materiaaldrukvereiste (Preq, in bar):
Klemkracht (kN)=(A x Preq) / 100
LCP / Dunne-Wandconnectoren: Preq ca.. 750 - 1000 bar
Algemene elektronica (PC/ABS): Preq ca. . 450 - 600 bar
Selectie van injectie-eenheid
Selecteer een schroefdiameter die tussen 20% en 80% van de maximale opnamecapaciteit per cyclus werkt om buitensporige verblijftijden in de loop te voorkomen.
|
Configuratiepakket |
Ideale toepassing |
Inbegrepen hardware |
|
Elektronica met dunne-wanden |
Fijne-connectoren, simkaarthouders |
Hoge-accumulator, LCP-schroef, keramische verwarmers |
|
Schurend / Optisch |
Sensor housings with >30% GF, optische lenzen |
Bimetaal cilinder (HV1000), optische-servobesturing |
|
Cleanroom-pakket |
Medische/half{0}}geleiderelektronica |
Bind-bar-minder/cleanroomverf, HEPA-ventilatorfilter, roestvrijstalen platen |
Productie en kwaliteitscontrole
Bewerkingsnauwkeurigheid: Framestructuren en platen worden bewerkt op CNC-bewerkingscentra met 5- assen in klimaatgecontroleerde omgevingen om de geometrische parallelliteit binnen 0,02 mm/m te houden.
Laserinterferometer-uitlijning: De uitlijning van de degel, de parallelliteit van de verbindingsstaven en de concentriciteit van de schroeven worden voorafgaand aan de montage gekalibreerd met behulp van Renishaw laserinterferometers.
Fabrieksacceptatietest (FAT): Each machine undergoes a continuous 48-hour dry run test, followed by a live molding test using a standardized multi-cavity connector tool to verify dimensional stability, weight repeatability (Cpk >= 1.67), en droogcyclussnelheden.
Maatwerk en OEM-ondersteuning
Gespecialiseerde schroef- en cilindergeometrieën: Aangepaste L/D-verhoudingen (20:1 tot 24:1) op maat gemaakt voor thermoharders, LSR (vloeibaar siliconenrubber) of gevulde technische kunststoffen.
Automatisering en randintegratie: Standaard Euromap 63 / SPI / Euromap 73 interfaces voor pick{2}}en-robots, transportsystemen en matrijstemperatuurregelaars.
Multi-Aanpassingen aan het vormstuk van meerdere componenten/inzetstukken: Verticale klemconfiguraties of secundaire horizontale/verticale injectie-eenheden voor het omspuiten van leadframes en inzetstukken.
Wat kopers moeten opgeven voor een offerte
Om een nauwkeurige technische offerte en een voorstel voor machineafmetingen te ontvangen, dient u het volgende op te geven:
Onderdeelgeometrie / 3D CAD-bestand (STEP/IGES): Inclusief wanddiktevariaties en kritische maattoleranties.
Harsspecificatie: Polymeerkwaliteit, glasvezelpercentage, vlamvertragende beoordeling (bijv. UL94-V0).
Vormdetails: Aantal caviteiten, totaal shotgewicht (inclusief runnersysteem), degelindeling en buitenafmetingen van de mal.
Doeluitvoer: Gewenste cyclustijd en maandelijkse volumestatistieken.
Veelgestelde vragen
Vraag: Welke positionele nauwkeurigheid bereikt de injectie-eenheid?
A: De lineaire encoders op de injectie-as geven positiefeedback nauwkeurig tot +/- 0.001 mm, waardoor dynamische V/P-omschakeling consistentie binnen +/- 0.01 mm van de slagpositie mogelijk wordt.
Vraag: Hoe gaat de machine om met hoge- temperatuurharsen zoals LCP of PEEK?
A: De cilinder maakt gebruik van keramische verwarmingsbanden met hoge temperatuur- die een temperatuur van 420 graden kunnen bereiken, gecombineerd met PID-regeling met 5- zones. Ontwerpen van terugslagkleppen voorkomen kwijlen bij hoge procestemperaturen.
Vraag: Welke onderhoudsintervallen zijn vereist voor de bimetaalschroef en cilinder?
A: Bij continu gebruik met 30% glas-vezelversterkt PBT behouden bimetaalvaten operationele toleranties gedurende 18.000 tot 24.000 bedrijfsuren voordat inspectie of vervanging nodig is.
Vraag: Kan het controlesysteem procesgegevens exporteren voor traceerbaarheid van de kwaliteitsborging?
EEN: Ja. De controller ondersteunt Industrie 4.0-protocollen (Euromap 77 / OPC UA) om injectiedrukcurven, cyclustijden, temperatuurprofielen en alarmgeschiedenis rechtstreeks in de MES-software te loggen.
Populaire tags: hoge precisie spuitgietmachine voor elektronische componenten, China hoge precisie spuitgietmachine voor fabrikanten van elektronische componenten, leveranciers, fabriek